
Modulo AFO (ortesi caviglia-piede)
Il motore CAD desktop per la progettazione di AFO è pronto ed è attualmente in validazione sul campo con cliniche pilota. Il modulo supporta sia gusci stampati direttamente in 3D (STL/OBJ) sia stampi positivi fresati a CNC (fase stampo) per i laboratori di termoformatura: i formati di scansione aperti (PLY, STL, OBJ, CPX, VTP) vengono importati, allineati, ispessiti con asole per cinghie ed esportati dopo l'approvazione del clinico.
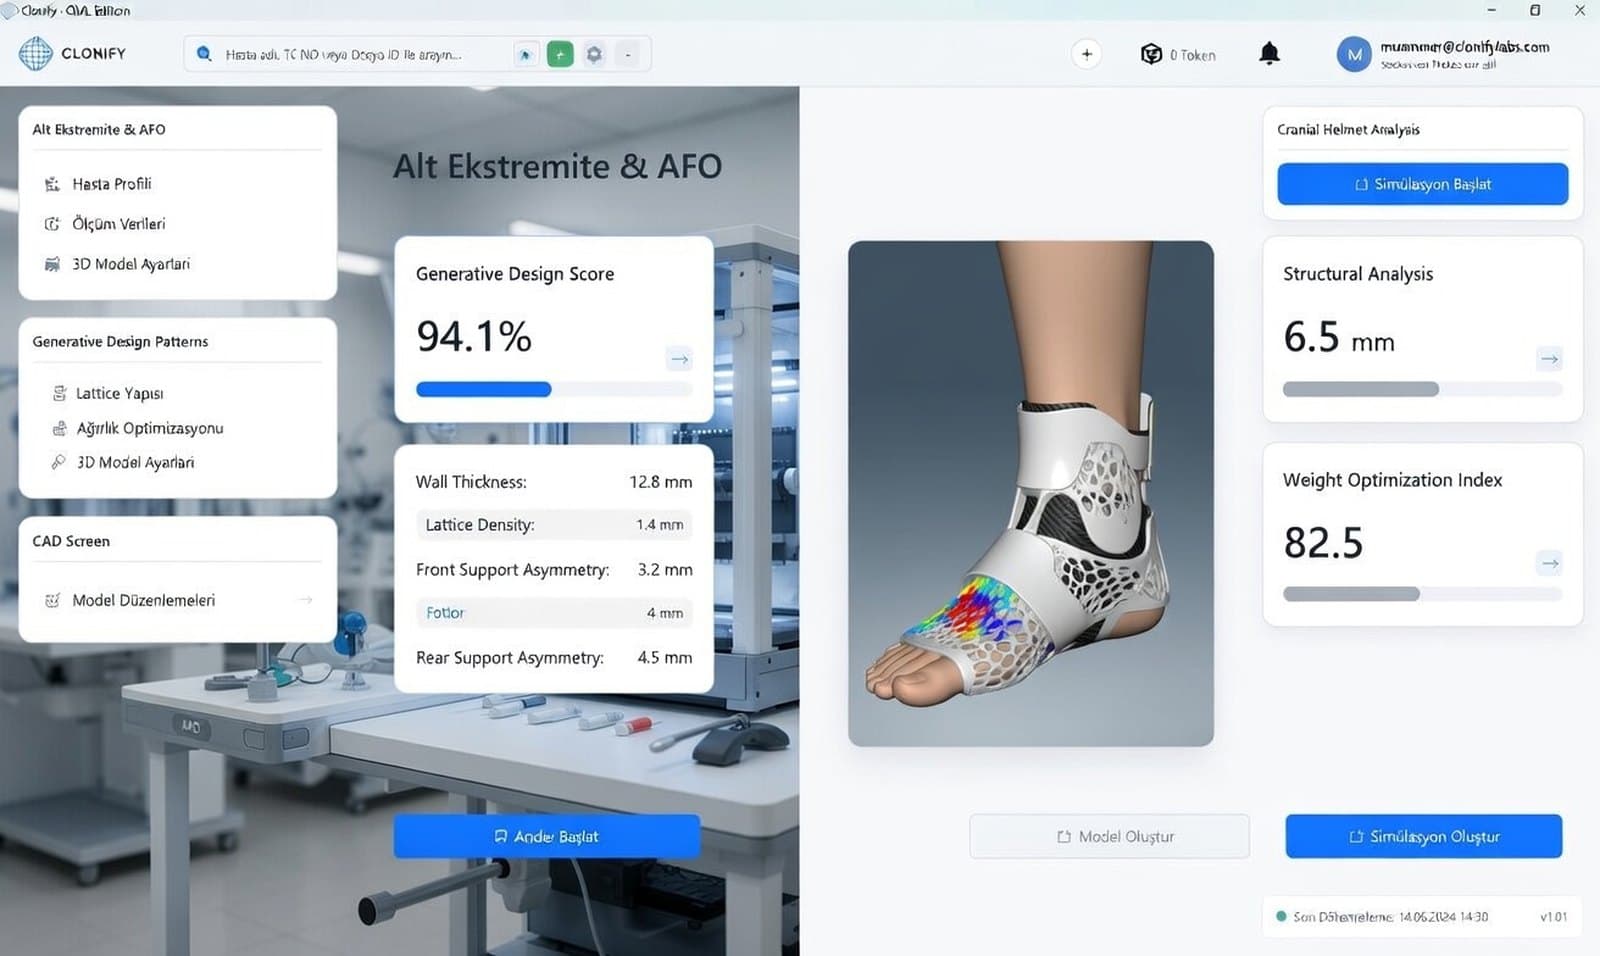
Caratteristiche principali
- Importazione della scansione di gamba e piede (PLY, STL, OBJ, CPX, VTP)
- Allineamento in posizione neutra e ritaglio
- Spessore regionale del guscio e linea del bordo
- Modifica di asole per cinghie e linea di rifilatura
- Stampa 3D diretta e stampo positivo CNC per la termoformatura
- Esportazione del file di produzione dopo l'approvazione del clinico
- Revisioni con versioni dalla stessa scansione
Allineamento
Spessore del guscio
Asole per cinghie
Il problema clinico a cui mira
Le fasi più impegnative nella fabbricazione di un'AFO sono la seduta di calco, la correzione manuale del modello positivo e la molatura della linea di rifilatura. Mantenere il piede in posizione neutra è tanto importante che il calco è spesso un lavoro per due persone, e con pazienti spastici può dover essere ripetuto. Correggere un'ortesi che non calza significa ripercorrere l'intera catena.
Questo modulo mira a sostituire la catena del gesso con una linea basata sulla scansione: progettare più volte da un'unica scansione, revisionare senza una nuova seduta di calco e definire la linea di rifilatura sullo schermo anziché alla mola. Il motore CAD desktop e le fasi sono pronti, con la validazione clinica in corso presso cliniche pilota.
Il flusso di lavoro previsto
Il flusso è progettato in quattro fasi. Si importa la scansione di gamba e piede, si allinea il piede in posizione neutra e si ritagliano le regioni non necessarie. Dalla superficie si ricava poi un guscio, con spessore regolabile per regione: la caviglia si flette a ogni passo, mentre la zona del tallone deve restare rigida.
Nella terza fase si smussano i bordi e si ricavano le asole per le cinghie. Nella quarta il clinico approva la linea di rifilatura, lo spessore del guscio e la distribuzione della rigidità: una fase che non eliminiamo, anzi sta al centro del modulo. Il file viene esportato dopo tale approvazione.
Misure e output previsti
In uscita Clonify supporta entrambe le vie di fabbricazione: un file di guscio pronto per la stampa 3D diretta (STL/OBJ) e uno stampo positivo fresato a CNC (fase stampo) per i laboratori di termoformatura. Che una clinica stampi le AFO direttamente con la manifattura additiva o modernizzi la propria linea di termoformatura sottovuoto con stampi fresati a CNC, utilizza lo stesso flusso parametrico.
Sul fronte delle misure, valori derivati dalla scansione come lunghezza del piede, circonferenza della caviglia e circonferenza del polpaccio vengono salvati nella cartella del caso, consentendo un monitoraggio oggettivo delle revisioni. La validazione sul campo prosegue con cliniche partner pilota.
Workspace AFO: dalla scansione all'esportazione
L'arto mostrato è afo_limb_orig.ply del repository desktop. I passaggi sono quelli reali della linea AFO per la stampa 3D.
- 1Importazione
- 2Allineamento
- 3Ispessimento
- 4Esportazione
Trascini per ruotare il modello · Le fasi avanzano scorrendo la pagina
01 · Importazione
Importazione
Viene caricata la scansione della gamba. La linea CNC è un flusso di stampo separato; questa vista mostra il percorso di stampa 3D.
- Workspace
- AFO
- Passaggio
- Importazione
Esempio reale: afo_limb_orig.ply dell'applicazione desktop — nessun dato identificativo
1. Importazione — Importazione
Viene caricata la scansione della gamba. La linea CNC è un flusso di stampo separato; questa vista mostra il percorso di stampa 3D.
2. Allineamento — Allineamento e direzione del piede
Il modello viene posizionato sugli assi di riferimento; l'orientamento di piede e dita viene regolato sulla scansione.
3. Ispessimento — Ispessimento, svasatura e cinghie
La superficie viene ispessita, i bordi vengono svasati, si tagliano le asole per le cinghie e i fori. Il guscio è un offset della scansione — non una forma AFO inventata.
4. Esportazione — Volume ed esportazione
Dopo il controllo del volume il modello esce come file o come report.
AFO
AFO (linea stampa 3D e stampo CNC)
Passaggi del workspace AFO desktop: guscio stampato in 3D diretto e passaggio di stampo positivo CNC per i laboratori di termoformatura.
- 1
Importazione
Viene caricata la scansione di gamba e piede (PLY/STL/OBJ/CPX/VTP).
- 2
Allineamento
Il modello viene allineato agli assi di riferimento.
- 3
Rotazione delle dita
L'orientamento di piede e dita viene regolato sulla scansione.
- 4
Puntale
Viene aggiunta la geometria del puntale.
- 5
Ritaglio
Le regioni indesiderate vengono ritagliate.
- 6
Modellazione
La superficie viene rialzata o scavata con un pennello.
- 7
Ispessimento
La superficie viene ispessita fino a diventare un solido.
- 8
Svasatura del bordo
I bordi vengono svasati verso l'esterno e ammorbiditi.
- 9
Asola per cinghia
Vengono tagliati i canali per le cinghie.
- 10
Fori
Fori di ventilazione / collegamento.
- 11
Volume
Controllo di volume e spessore.
- 12
Esportazione
Il modello finito viene esportato come file o report.
Altri moduli di progettazione per ortesi e protesi
Provi il modulo AFO con il Suo team
Pianifichiamo insieme un percorso demo che velocizzi i Suoi processi.